1. 工况:10⁻⁴ ~ 10⁻⁶ Torr,最难的其实是开机那一刻
冶金真空炉工作在 10⁻⁴ ~ 10⁻⁶ Torr 的高真空区间。但真正考验设计的是初始抽气:从大气抽到工艺压力这一段气体负荷最大、时间最长,泵与管路都是按这一段配的,不是按稳态配的。
2. 冷壁还是热壁
热壁炉整腔加热、腔体本身就是加热元件,除气好,但密封必须耐高温、车间温度高。冷壁炉双层壁、环形间隙通水,垫圈不超温,代价是腔体除气差、需延长吹扫。没有绝对优劣:冷壁是工程默认解,因为密封件温度是硬约束,除气可以靠吹扫和抽气时间补;热壁用「密封耐温」换「腔体除气」,只在小炉子上划算。
3. 热区四件套与传热机制
热区由加热元件、多层辐射屏、支撑结构、水冷夹套组成。10⁻⁶ Torr 下气体对流传热基本消失,只剩辐射与固体导热,用 Stefan-Boltzmann 定律加发射率、角系数(view factor)逐层迭代算屏数与平衡温度,热源是 I²R。所以真空炉的保温不是包一层棉,而是一层层叠金属屏,层数由计算定。
4. 加热元件按温度选,不按价格选
Kanthal ≈900 ℃,钼 ≈1400 ℃,钨/钽更高,石墨最高但受碳污染限制。用错一档,元件寿命从几千小时掉到几百小时。还有一条踩过坑才知道:带状元件尖边在高电压下会放电,应改成厚实圆截面元件。
5. 壳要多厚:4 mm 不合格、5 mm 才过关
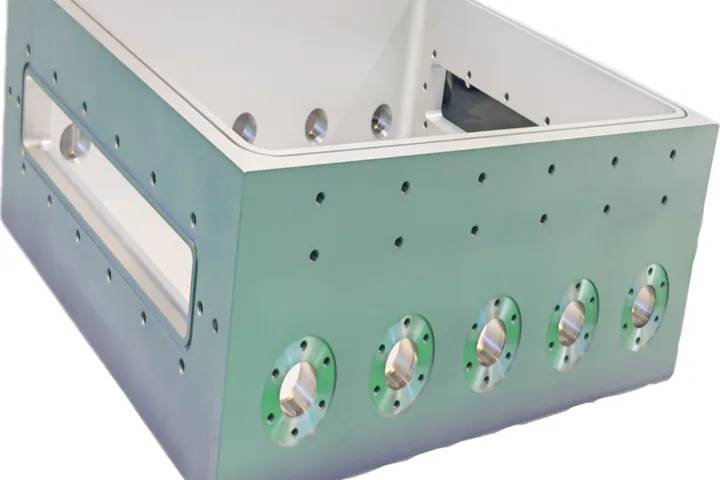
腔体外面扛一整个大气压,设计压差取 1.3 atm ≈ 0.13 MPa,水冷夹套另加水的静压。外压稳定按 ASME 校核:Pa = 4B/[3(D₀/t)],判据 Pa > Pd。算例:内径 1000 mm、壁厚 5 mm 时 D₀/t = 202、L/D = 1.98;壁厚 4 mm 得 Pa = 0.074 MPa < 0.13,不合格;加到 5 mm 得 0.15 MPa > 0.13,通过。差 1 mm 从不行到行,所以壁厚必须算,不能按经验加厚。
6. 泵配多大:先算流导再选泵
有效抽速是串联阻抗:1/S_eff = 1/S_pump + 1/C。流导 C 一卡,泵再大也白搭。典型泵组是扩散泵 + 旋片泵 + 罗茨鼓风机增压,同一台旋片泵靠闸阀先后承担粗抽与 backing,另设 hogging pump 从大气抽到 10⁻³ Torr。抽向 10⁻⁶ Torr 时工艺未开、负荷小,增压泵可旁通省电省水;闸阀因电导大而优先选用。
7. 密封:双道垫圈中间抽空
要求高的炉体用两道垫圈,中间用小泵抽空,相当于把单道密封的漏率再压一个量级。这是多花一道密封的钱、换一个数量级漏率的典型做法。
8. 联锁四条,与开炉比关炉危险
四条硬底线:前级泵未开不得开其他泵;真空不足不得加热;H₂O 分压未降不得开工艺;门未关严不得通电。开炉前必须充分冷却、缓慢放气,用灵敏 ΔP 表确认压差归零再开门——微正压就足以把门推开伤人。日常两个故障源:水,壳体一漏真空即毁,用 RGA 盯 H₂O 峰;泄漏检测必须在工艺未开、无负荷时做。
9. 两条结构常识
装载方式定结构:重件底部装载、有吊车可顶部装载、长轻件前开门;矩形腔容积大但拐角应力集中易漏,圆柱腔更稳。升温必须程序化:升得太快会造成巨大温差与强辐射,热区先坏。
结构设计是一串取舍:热与密封、壁厚与成本、灵活性与密封可靠性。每一项都能算,算完再定,比事后返工便宜。具体项目仍须按图纸、材质与工况单独校核。
常见问题
真空腔体按多大压力设计?
按 1.3 atm(约 0.13 MPa)的设计压差校核,水冷夹套另加水的静压。
壁厚怎么定?
按 ASME 外压式 Pa = 4B/[3(D₀/t)] 计算,判据 Pa > Pd。算例:内径 1000 mm 时,4 mm 壁厚得 0.074 MPa 不合格,5 mm 得 0.15 MPa 通过。
冷壁炉和热壁炉怎么选?
密封件温度是硬约束、除气可以靠吹扫和抽气时间补,所以冷壁是工程默认解;小炉子且洁净度要求高时,热壁用「密封耐温」换「腔体除气」才划算。